Cum afectează gramajul hârtiei de bază performanța cupelor și bolurilor
Gramatul hârtiei de bază - de obicei măsurat în grame pe metru pătrat (gsm) - determină în mod direct cât de bine își menține forma o ceașcă sau un bol finit în condiții de căldură, lichid și stres mecanic. Pentru pahare de hârtie cu un singur perete, hârtie de bază în intervalul de 170-220 g/m² este stşiard, în timp ce bolurile de hârtie concepute pentru conținuturi mai grele sau mai fierbinți necesită adesea 220-350 g/m² pentru a preveni deformarea. Selectarea unui gramaj greșit este una dintre cele mai frecvente cauze ale plângerilor de scurgeri și defecțiuni structurale în teren.
Dincolo de rigiditate, gramajul interacționează cu procesul de acoperire. Hârtiile de bază mai grele absorb mai puțin PE în timpul extrudarii, rezultând un strat de acoperire mai uniform - un detaliu care contează în special pentru aplicațiile de umplere la cald, cum ar fi supe și tăiței instant.
Acoperire PE: o singură față vs. dublă și de ce contează
Stratul de polietilenă (PE) este aplicat pe hârtie de bază pentru a crea o barieră împotriva umezelii care împiedică pătrunderea lichidului în fibrele hârtiei. Pentru majoritatea ceștilor de băuturi reci, acoperire PE cu o singură față (doar partea de contact cu alimentele) este suficientă. Acoperirea PE cu două fețe este necesară atunci când suprafața exterioară trebuie, de asemenea, să respingă condensul - obișnuit în aplicațiile de băuturi cu gheață în climatele umede.
Greutatea standard de acoperire PE variază de la 15 până la 25 g/m² pe față . Acoperirile mai subțiri reduc costul materialului, dar cresc riscul de găuri; acoperirile mai groase îmbunătățesc performanța barierei, dar complică reciclabilitatea la sfârșitul vieții. Această tensiune între performanță și durabilitate împinge mai mulți producători către alternative fără PE, cum ar fi PLA (acid polilactic) sau acoperiri cu dispersie apoasă.
Furnizăm atât role de hârtie acoperită cu PE convențional, cât și opțiuni acoperite cu PLA, oferind convertorilor flexibilitatea de a se potrivi cerințelor de utilizare finală fără a schimba specificațiile hârtiei de bază.
Parametrii de calitate cheie pe care cumpărătorii ar trebui să-i verifice înainte de a se aproviziona
La evaluare materii prime pahare de hârtie and boluri de hârtie materii prime , cumpărătorii ar trebui să solicite rapoarte de testare care să acopere cel puțin următorii parametri:
- Valoarea Cobb — măsoară absorbția de apă a părții neacoperite; o valoare Cobb ridicată semnalează apăsarea inconsecventă a fibrei și poate duce la puncte moi în cupele finite.
- Uniformitatea greutății stratului — distribuția neuniformă a PE este cauza principală a scurgerilor în liniile automate de formare a cupelor.
- Rezistenta la tractiune (MD/CD) — critică pentru tăierea cu matriță de mare viteză și formarea în evantai; tracțiunea cu direcție transversală scăzută duce la rupere în timpul formării.
- Conținut de umiditate — role de hârtie cu umezeală deasupra 8% sunt predispuse la ondulare și greșeală la mașinile de formare.
- Respectarea contactului cu alimentele — verificați certificarea conform standardelor aplicabile (FDA 21 CFR, EU 10/2011 sau GB 4806 pentru piața chineză).
Hârtie laminată cu folie de aluminiu: nișă, dar în creștere
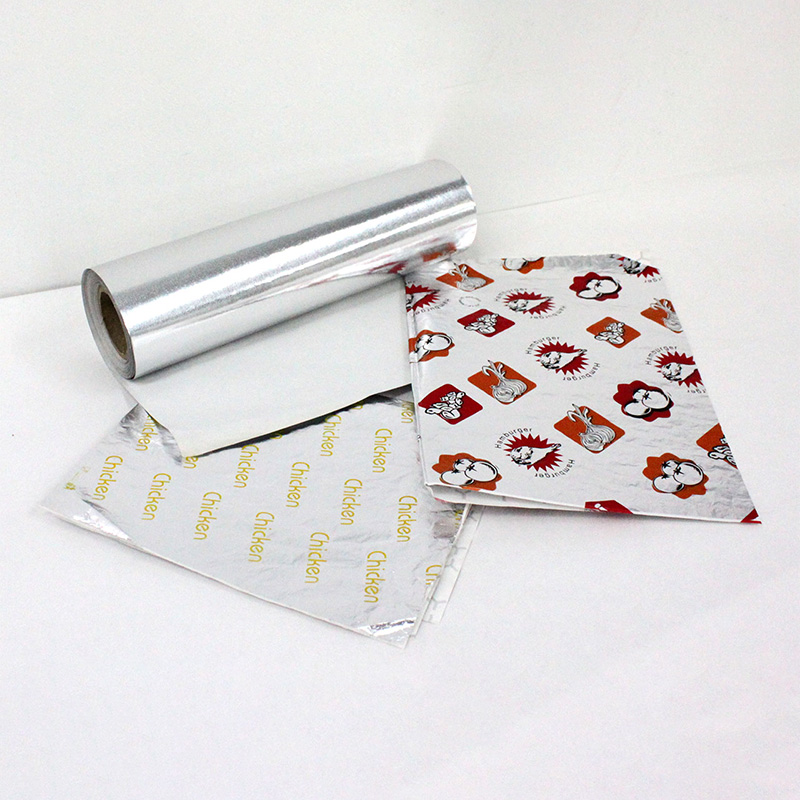
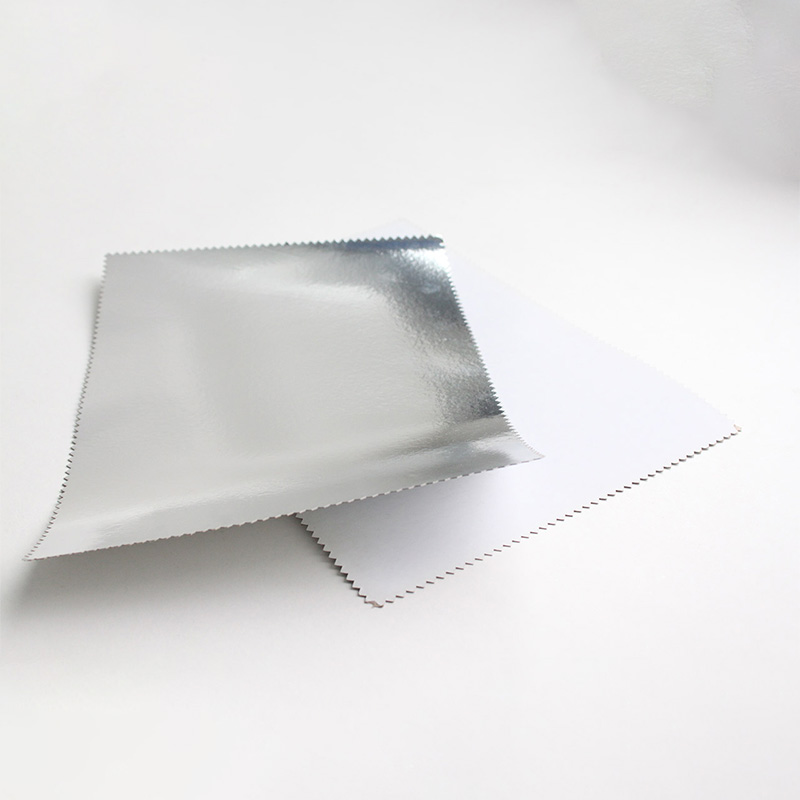
Pentru aplicațiile care necesită atât izolație termică, cât și barieră împotriva umezelii - cum ar fi folie cu unt, pahare de copt și recipiente pentru a lua - hârtia laminată cu folie de aluminiu combină beneficiile structurale ale hârtiei de bază de calitate alimentară cu proprietățile de barieră ale foliei de aluminiu subțiri (de obicei 6-9 microni ). Procesul de laminare leagă folia de hârtie folosind fie o metodă de adeziv, fie extrudare directă; laminarea adezivă produce o suprafață mai plană, mai potrivită pentru imprimare, în timp ce laminarea prin extrudare oferă o lipire mai strânsă și este preferată în mediile cu umiditate ridicată.
Un compromis demn de remarcat: hârtia laminată cu folie de aluminiu nu este compatibilă cu fluxurile standard de reciclare a hârtiei și trebuie direcționată către unitățile de recuperare a materialelor compozite. Cumpărătorii de pe piețele cu reglementări stricte privind responsabilitatea extinsă a producătorului (EPR) ar trebui să ia în considerare acest lucru în deciziile de ambalare.
Diametrul rolei și dimensiunea miezului: Detalii logistice trecute cu vederea
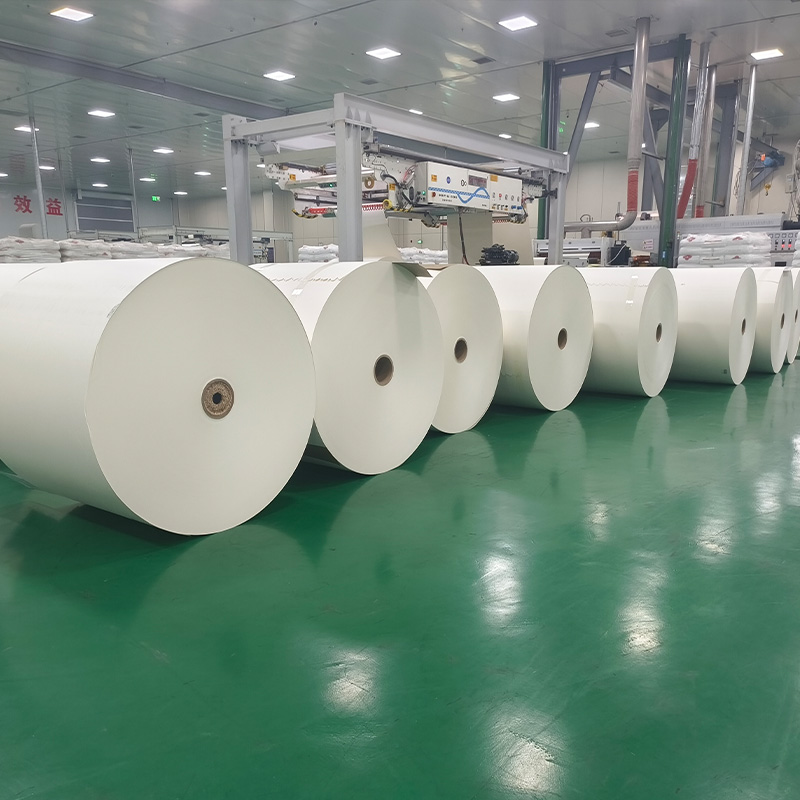
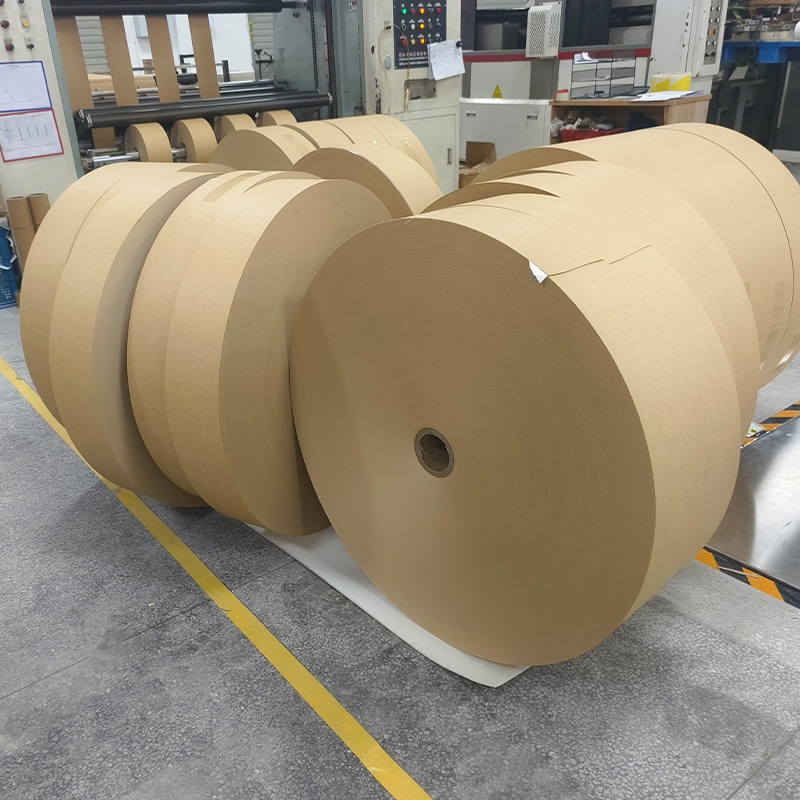
Rolele de materie primă sunt înfășurate de obicei pe miezuri de hârtie de 3 incii sau 6 inci. Diametrul exterior al unei role finite afectează câte role se potrivesc pe palet, influențând direct utilizarea containerului de transport maritim. Majoritatea convertoarelor care rulează echipamente de formare a cupelor de mare viteză preferă diametre exterioare de 800–1000 mm pentru a minimiza frecvența schimbării rolului și timpul de nefuncționare. Confirmarea acestor specificații cu furnizorul dumneavoastră înainte de prima comandă evită reformatarea costisitoare a rafturilor de depozitare și a mașinilor de alimentare.
| Dimensiunea miezului | Gama OD tipică | Aplicație comună |
|---|---|---|
| 3 inch | 500–800 mm | Ventilatoare pentru pahare de format mic, foi decupate |
| 6 inch | 800–1200 mm | Linii de formare cupe/bol de mare viteză |