Cum modelează compoziția fibrelor performanța hârtiei de bază
Materialul din fibre utilizate în producție hârtie de bază are o legătură directă cu rigiditatea, netezimea suprafeței și cât de bine acceptă placa PE sau PLA în aval. Cea mai mare parte a hârtiei de bază de calitate alimentară pentru aplicații în pahare și boluri este produsă pulpă kraft albită virgină — fie lemn de esență moale (fibră lungă), fie lemn de esență tare (fibră scurtă), fie un amestec al ambelor.
Fibrele din lemn de esență moale contribuie la rezistența la tracțiune și rezistența la rupere, ceea ce contează în timpul formării la viteză mare. Fibrele din lemn de esență tare îmbunătățesc netezimea suprafeței și uniformitatea formării, reducând defectele de acoperire, cum ar fi găurile. Un amestec obișnuit de amenajare pentru stocul de cani 70–80% lemn de esență tare și 20–30% lemn de esență moale , deși acest lucru se schimbă către un conținut mai mare de lemn de esență moale atunci când este necesară o rigiditate suplimentară - de exemplu, în bolurile de format mare de peste 300 g/m².
Conținutul de fibre reciclate este din ce în ce mai solicitat de mărcile care urmăresc obiective de sustenabilitate, dar utilizarea acestuia în aplicațiile care vine în contact cu alimentele rămâne strict reglementată. Majoritatea jurisdicțiilor necesită fibre virgine pentru stratul de contact cu alimentele, cu conținut reciclat limitat la un strat interior care nu atinge produsul.
Intervalele de gramatică și potrivirea lor cu utilizarea finală
Alegerea gramajului potrivit este una dintre cele mai importante decizii în specificarea cupei și bolului. Mai jos este o referință practică pentru formatele comune de ambalare pentru alimente:
| Aplicație | Gramaj recomandat (gsm) | Cerință cheie |
|---|---|---|
| ceașcă de băutură rece (cu un singur perete) | 170–200 | Suprafață netedă pentru imprimare |
| ceașcă de băutură caldă (cu un singur perete) | 200–230 | Rigiditate la căldură |
| Bol cu supă / tăiței | 250–350 | Integritate structurală la umplere |
| Cutie pentru alimente / clapetă | 300–400 | Forța de stivuire |
Specificarea unui gramaj care este prea mic pentru a economisi costul materialului este o economie falsă - de obicei are ca rezultat rate ridicate de respingere pe linia de formare și plângeri ale clienților cu privire la deformarea cupei în câmp.
Dimensiunea suprafeței și efectul său asupra aderenței acoperirii
Hârtia de bază destinată acoperirii prin extrudare PE sau PLA suferă dimensionarea suprafeței în timpul procesului de fabricare a hârtiei - o etapă care aplică un strat subțire de amidon sau agent de dimensionare sintetic pe suprafața foii. Acest tratament are două scopuri: reduce porozitatea suprafeței pentru a preveni penetrarea excesivă a PE în timpul extrudarii și îmbunătățește legătura de aderență între substratul de hârtie și stratul de acoperire.
Dimensiunea necorespunzătoare a suprafeței duce la delaminarea acoperirii — un mod de defectare în care stratul PE se separă de hârtie sub presiune termică sau îndoire mecanică. Acest lucru este deosebit de problematic în zonele laterale ale cupei, unde hârtia este îndoită și sigilată la căldură simultan în timpul formării. Cumpărătorii ar trebui să solicite date privind nivelul de dimensionare a suprafeței (de obicei raportate ca preluare a amidonului de suprafață în g/m²) ca parte a verificării calității primite pentru orice furnizor nou de hârtie de bază.
Conținutul de umiditate: Variabila ascunsă în procesarea roll-to-roll
Hârtia de bază este higroscopică - schimbă continuu umiditatea cu mediul înconjurător. Conținutul țintă de umiditate în punctul de acoperire sau conversie este de obicei 6–8% . Rolurile în afara acestui interval creează probleme previzibile, dar adesea trecute cu vederea:
- Hârtie prea uscată (<5%) devine casant, crescând riscul de fisurare a marginilor în timpul desfășurării și tăierii cu matriță la tensiune înaltă.
- Hârtie prea umedă (>9%) generează abur la marginea de extrudare, provocând defecte de blister în stratul de PE și defecțiuni de aderență care sunt imposibil de detectat până când cupa nu se scurge în timpul utilizării.
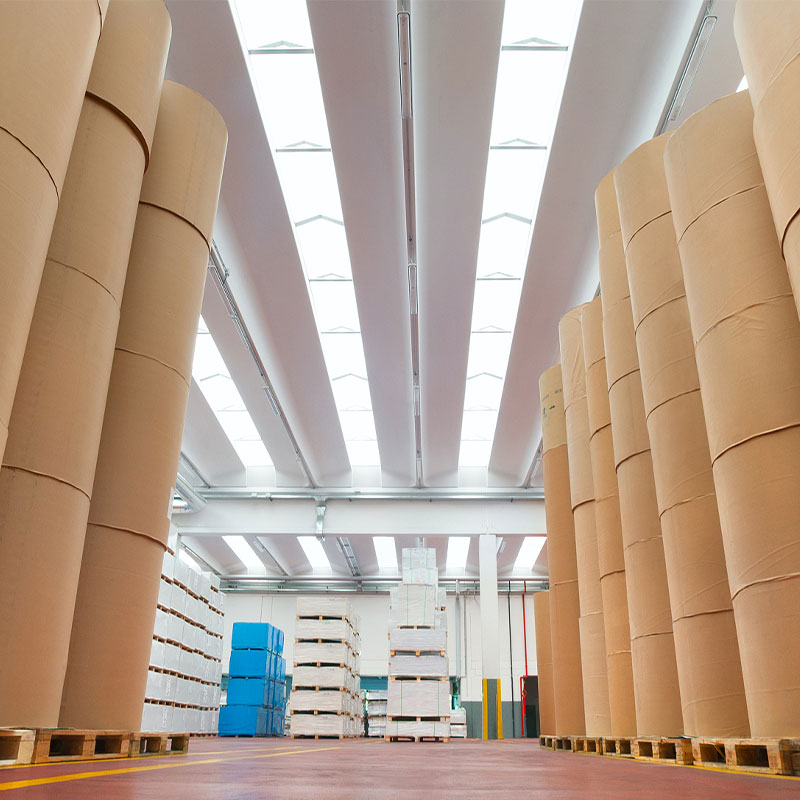
Rulourile trebuie depozitate la capăt (niciodată plate) în depozite cu climă controlată și consumate în 90 de zile de fabricație pentru o consistență optimă a procesării. Condiționăm pe toți plecați hârtie de bază rulează la ținte de umiditate verificate înainte de expediere, reducând opririle liniei clienților cauzate de variabilitatea materialului.